
Copyright © 2022 Adewo Automation Equipment Co.,ltd.無断転載を禁じます。
Links Sitemap RSS XML プライバシーポリシー

包装の背後にある折り目ルールの処理
パッケージングは外側から見るとシンプルに見えますが、カートンの最終的な性能は、その金型構造内部の多くの詳細によって決まります。パッケージは、適切な位置で折りたたまれ、スムーズに開き、製造中に安定した状態を保ち、場合によっては制御された方法で破れたり分離したりする必要があります。
これらの要件は、金型の製造中にさまざまなライン構造に変換されます。折り目ルール、カットライン、ミシン目、ブリッジはすべて異なる目的を持っており、それらの位置はパッケージデザインに対応する必要があります。
金型メーカーにとっての課題は、単に異なる長さのラインを準備することではありません。より重要なタスクは、処理された各ラインが最終的なカートンに必要な構造と一致していることを確認することです。
パッケージのすべての部分に同じ処理が必要なわけではありません
折り畳みカートンには通常、パネル、折り畳みセクション、開口部、接続領域が含まれています。これらの異なる部分は同じ機能を実行しないため、常に同じ種類の線を使用できるとは限りません。
折り目ルールは主に、制御された折り線を作成するために使用されます。板紙を完全に切断することなく、所定の位置で折り畳むようにガイドします。
材料を完全に分離する必要がある場合は、切断が使用されます。ミシン目は、制御された引き裂きが必要な領域に適していますが、ブリッジにより、ダイカット後に選択したセクションを接続したままにすることができます。
単一のダイでは、これらの構造が連携して機能する可能性があります。最終結果は、個々の処理方法だけでなく、各行が他の行との関係で正しく配置されているかどうかにも依存します。
切断:必要な長さの準備
折り目ルールを金型に組み込む前に、まず金型設計の寸法に従って折り目ルールを準備する必要があります。
カートンのセクションごとに必要な長さも異なります。外側の切断セクション、折り曲げセクション、および特殊な構造はすべて、異なるライン長を必要とする場合があります。
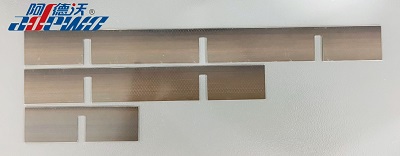
ラインのカットが長すぎたり短すぎたりすると、金型の組み立て中の位置に影響を与える可能性があります。より複雑な金型構造では、わずかな違いでも取り付けが難しくなったり、加工された部分が元の設計とどのように対応するかに影響を与える可能性があります。
このため、長さの特定、選別、切断がライン準備の重要なステップとなります。
同時に複数のカートン設計を扱うメーカーの場合、異なるラインの長さを自動的に識別することで、準備プロセスが簡素化され、組み立て前に材料を手動で分離する必要性が減ります。
ミシン目: 制御された涙の作成
すべてのパッケージが折りたたむだけで開くように設計されているわけではありません。
多くのカートンや板紙パッケージには、切り取りセクション、簡単に開けられる領域、または手で切り離す必要があるその他の構造が含まれています。このような用途では、連続的な切断線ではセクションの分離が早すぎます。
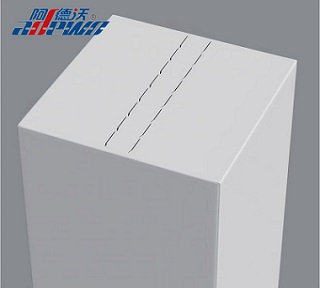
ミシン目は断続的な切断構造を作成します。切断されていない部分は開封前にパッケージを接続した状態に保ち、切断部分は引き裂くための明確な経路を提供します。
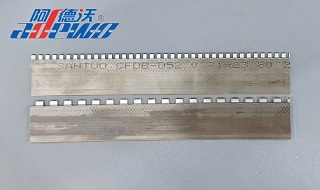
ミシン目の配置は包装構造や開封方法に合わせて配置する必要があります。切りすぎると接続が弱くなり、切り足りないとパッケージが破れにくくなります。
このため、ミシン目加工は、切断や折り目加工とは異なる加工要件となります。
ブリッジング: 接続ポイントの維持
もう 1 つの一般的な要件は、型抜き後に板紙の選択した部分を接続したままにすることです。
ブリッジングにより、処理されたラインに沿って特定の接続ポイントが作成されます。これらの点は、生産、取り扱い、またはその後の作業中にシートの完全性を維持するのに役立ちます。
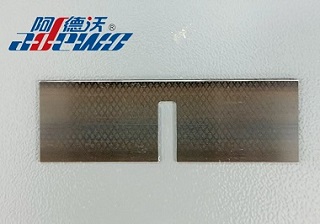
一部の金型構造では、単一のブリッジでは十分ではありません。 1 つのセクションに沿って複数の接続ポイントが必要になる場合があり、この場合にマルチブリッジが役立ちます。
設計によっては、線路の両側に対応するブリッジ位置を使用して両側ブリッジを必要とする場合もあります。
ブリッジの位置、数、配置は金型の設計と併せて考慮する必要があります。その目的は、単に接続ポイントを追加することではなく、切断と残りの接続の間に必要なバランスを提供することです。
リッピング: コーナーカットの改善
一部のカートン構造では、特に複数の行が交わる場所やきれいな角が重要な場合、行の終わりに追加の処理が必要です。
リップすると、ルールの端にノッチが作成されます。カートンのダイカットでは、これにより、カット後の角に残る板紙が減り、きれいな角が得られます。
リップは、ルールが交差する場合や一緒に組み立てられる場合の干渉を軽減するのにも役立ちます。これは、ダイにコンパクトなライン構造や複雑なライン構造が含まれている場合に、より重要になります。
加工されたノッチは小さいですが、隣接するライン間の相互作用や完成したカートンの品質に影響を与える可能性があります。
これらのラインは金型の組み立て前にどのように準備されますか?
準備プロセスはデジタル金型の設計から始まります。
必要なライン情報が決定したら、さまざまな長さを識別して並べ替える必要があります。その後、ラインを指定の長さに切断し、特別な処理が必要なセクションにミシン目、ブリッジ、リップ、またはストリッピング関連の構造を付けることができます。
金型メーカーにとって、これらの工程は密接に関係しています。切断長さ、加工位置、最終組み立てはすべて元の設計ファイルと一致する必要があります。
包装構造がより詳細になるにつれて、手動での準備には、より多くの測定、分類、処理が含まれる場合があります。したがって、より組織化された自動準備プロセスは、デジタル設計から物理的ダイへの移行をより一貫性のあるものにするのに役立ちます。
アデウォ ABM-X1E プロ長さ選別切断機
ADEWO ABM-X1E PRO 長さ選別切断機は、自動線長識別および選別と、切断および複数の線処理機能を組み合わせています。
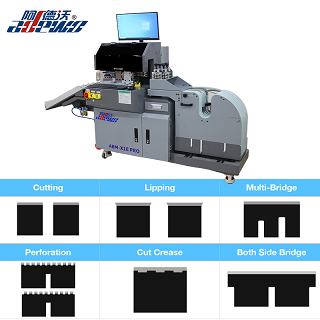
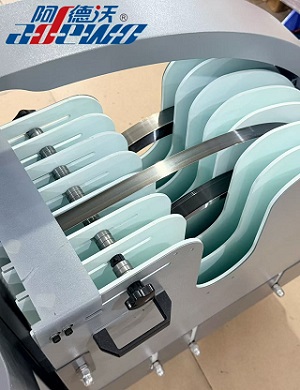
金型製作用途向けに設計されたこの機械は、7 つのルール コイルをサポートし、ルールの厚さ 0.71、1.05、1.42 mm、ルールの高さ 22 ~ 60 mm を処理します。
その処理機能には次のものが含まれます。
長さの選別
切断
リッピング
マルチブリッジング
両側ブリッジ
ミシン目
このマシンは DXF および DWG ファイル形式をサポートしており、一般的に使用される金型設計ファイルから加工情報を準備できます。
| オプションのルールの厚さ | 0.71、1.05、1.42mm |
| サポートされているルールの高さ | 22-60mm |
| 3つのツールの機能 |
ブリッジ、カッティング、リッピング、両側ブリッジ |
| 4つのツールの機能 | ブリッジ、カッティング、リッピング、ミシン目、両側ブリッジ |
| オプション機能 | カットクリース、コーナーカット、4pt/8ptクリースルール、ストリッピングルール |
| 機械重量 | 330KG |
| 全体の寸法 | 1750*760*1250mm(長さx幅x高さ) |
パッケージデザインからライン加工まで
パッケージは完成品として見ると単純に見えますが、折り、開封、引き裂き、廃棄物の除去などの性能は、その背後にある金型の構造と密接に関係しています。
折り目ルールは、板紙が折り畳まれる場所を定義します。切断により、材料がどこで分離されるかが決まります。ミシン目により制御された引き裂き経路が作成され、ブリッジにより選択された接続が維持されます。リッピングおよびストリッピング関連の構造は、ダイ内のより具体的な要件に対応します。
各プロセスには独自の目的がありますが、パッケージ デザインから独立して存在するものはありません。
デジタル ダイ ファイルは必要な構造を定義し、正確なライン準備により、その情報がダイの組み立てに備えて処理済みのラインに変換されます。パッケージング設計、ダイ構造、ライン処理の間のこのつながりにより、デジタル設計の細部が完成したパッケージで信頼できる機能となることが可能になります。
次:
Copyright © 2022 Adewo Automation Equipment Co.,ltd.無断転載を禁じます。
Links Sitemap RSS XML プライバシーポリシー