
Copyright © 2022 Adewo Automation Equipment Co.,ltd.無断転載を禁じます。
Links Sitemap RSS XML プライバシーポリシー

食料品店、小売店、テイクアウトカウンターなど、紙袋はどこにでもあります。しかし、きれいに折りたたまれたすべての紙袋の背後には、ほとんどの人が決して目にすることのないツール、つまり金型が存在します。紙袋のダイは、レーザーカットのスロットに鋭いスチールのルール (切断ルール) と折り目ルールが設定された合板ボードです。紙に押し付けると袋の形をカットし、折り線を一気に作ります。
パッケージング ビジネスに携わっている場合、これらの金型がどのように作られるのか、そして金型をより速く、より正確に作る方法を知ることは、生産に大きな違いをもたらす可能性があります。このガイドでは、金型作成プロセス全体を段階的に説明します。
手順に入る前に、実際に何を構築しているのかを明確にしておきましょう。
紙袋ダイはスチールルールダイです。これには 3 つの主要な部分があります。
- ダイボード: カバまたはカエデの単板で作られた厚い合板ボード (通常は 12 ~ 18 mm)。反りがあると金型全体が崩れてしまうため、強度があり、平坦で、安定している必要があります。
- 切断ルール: 紙を切断する、通常 2 pt または 3 pt の厚さの薄い鋼の刃。
- 折り目ルール: 紙を切らずに折り線を押し込む、短く鈍いルール。
設計者は、CAD ソフトウェア (AutoCAD、Illustrator、または Cimex) でダイ レイアウトを作成し、さまざまな色またはレイヤーを使用して切断線と折り線を分離します。ファイルは、金型作成ソフトウェアの標準形式である DXF または DWG としてエクスポートされます。その後、プロセスはワークショップに移ります。
始める前に、次のものが揃っていることを確認してください。
- ダイボード: 12 ~ 18 mm レーザーグレード合板 (バーチまたはカエデ)
- 切断ルール: 2pt (0.71mm) または 3pt (1.07mm) スチールルール
- 折り目ルール: 通常は 2pt または 3pt、カットルールより短い
- ゴム製排出材: 切断後に紙を押し出すために定規の周りに配置されたゴム製ストリップ
- CAD設計ファイル:DXFまたはDWG形式
- レーザー切断機 (またはレーザー切断機へのアクセス)
- ルールベンディング装置(手動または自動)
-折り目付け切断機
すべてはデザインから始まります。バッグがどこで切断され、どこで折り畳まれるかを正確に示す CAD 図面が必要です。これを金型のロードマップと考えてください。
・袋の形状、サイズ、紙厚、折り構造を確認してください。
- DXF または DWG 形式で CAD ファイルを作成または受信します。
- 必要に応じて、切り取り線 (実線)、折り目線 (点線または破線)、ミシン目線の 3 種類の線を明確にマークします。
- 寸法を再確認してください。設計上の小さな誤差が金型では大きな誤差となります。
デザインの準備ができたら、DXF ファイルをレーザー切断ソフトウェアにインポートします。
- スケールと原点を設定します。
- ソフトウェアがどの線が切断線でどの折り目線であるかを認識できるように、レイヤーをマッピングします。
- ダイボードの厚さと材料の種類を入力します。
- レーザー出力、切断速度、カーフ補正を設定します。
「カーフ」とは、レーザーがボードに焼き付けるスロットの幅です。これは重要です。スロットが広すぎるとルールが緩くなり、プレス実行中に抜けてしまう可能性があります。スロットが狭すぎると、ボードが歪んだり、割れたりする可能性があります。標準的なスロット幅は 2pt (約 0.71mm) または 3pt (約 1.07mm) です。
合板ダイボードを機械テーブルに置きます。ゼロ点に合わせてしっかりとクランプしてください。切断中に基板がずれてしまうと、金型がダメになってしまいます。最新の機械のほとんどは、プローブまたは自動追従システムを使用して基板の厚さのわずかな変動を調整し、レーザーを一定の距離に保ちます。
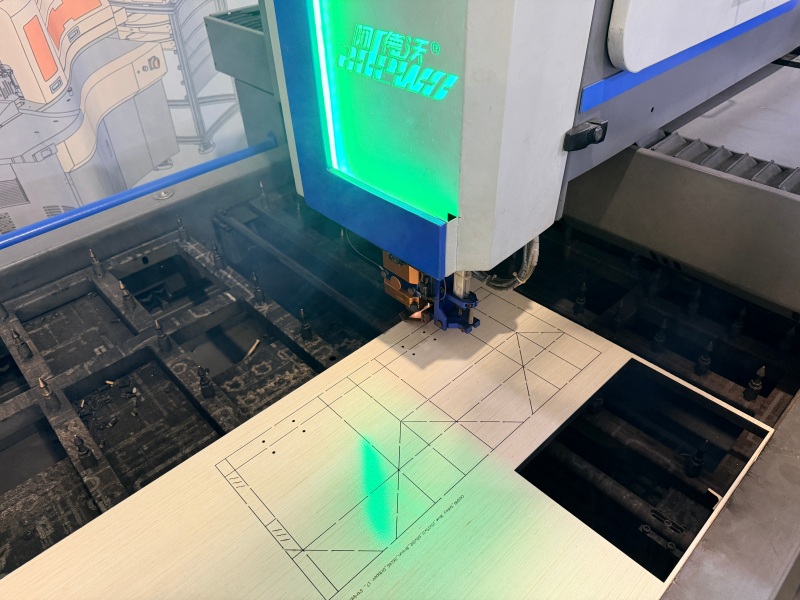
ここから金型が形を作り始めます。 CO2 レーザーは、切断線と折り目線に沿って合板に正確なスロットを焼き付けます。
- 切断プログラムを開始し、最初のいくつかのスロットを監視します。
- スロットの幅と深さが仕様と一致していることを確認してください。
- ブリッジに注意してください。狭い間隔で配置されたルールの間にダイボードを保持する、カットされていない小さな部分があります。
・切断後は廃材を取り除き、基板を検査してください。
レーザーでは完全には切れません。ボードの底面をそのままにしながら、ルールをしっかりと保持するのに十分な深さのスロットを焼きます。
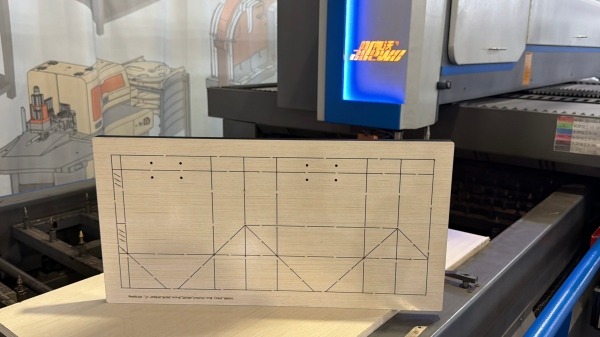
次に、金型の設計に合わせてスチール ルールを成形する必要があります。切断ルールは鋭い刃です。折り目のルールは単純で、わずかに短くなります。
- ダイボードに適したルールの厚さと高さを選択してください。
- CAD デザインの曲線や角に合わせてルールを曲げます。
- 各ルールを必要な長さにカットします。
- 複雑な形状の場合、亀裂を防ぐために応力点でルールをブリッジ (ノッチ) する必要がある場合があります。
手動のショップでは、これはルールベンダーとルールカッターを使用して行われます。より高度なショップでは、自動曲げ機がデジタル ファイルからプロセス全体を処理し、手動エラーを大幅に減らしてルールを曲げたり切断したりできます。
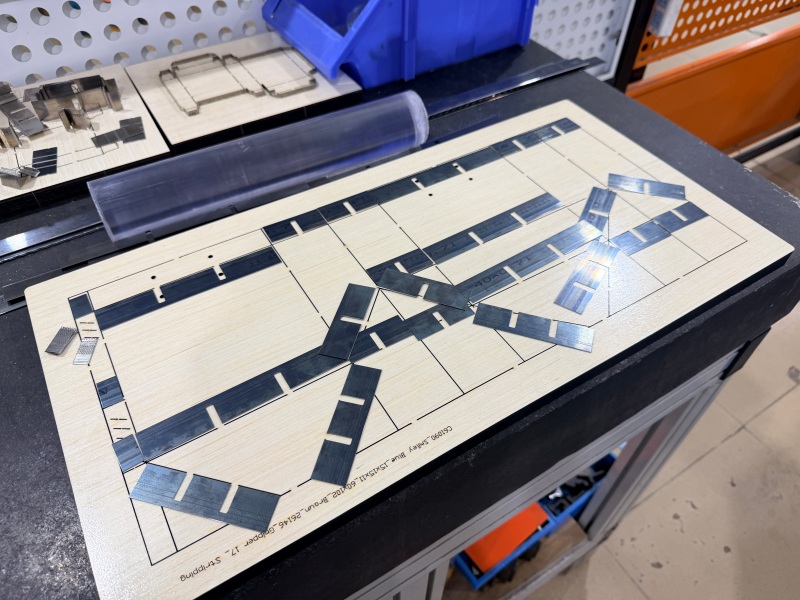
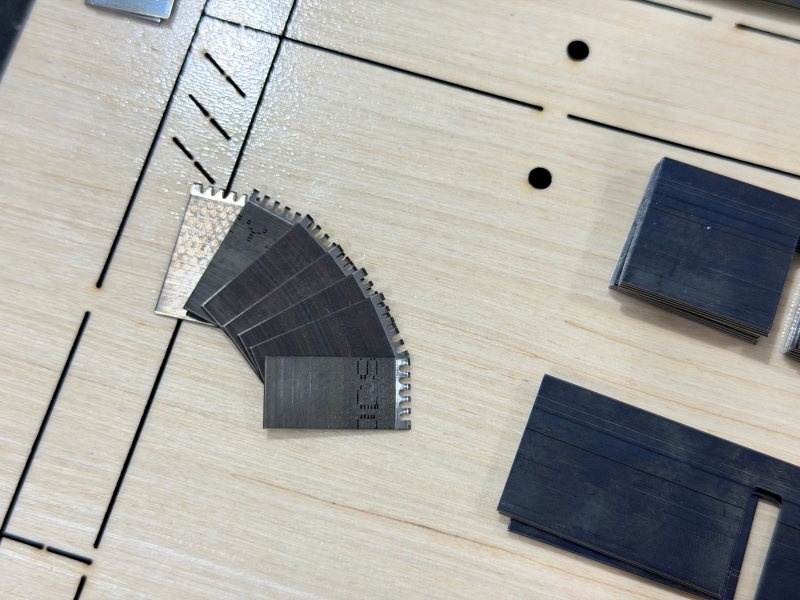
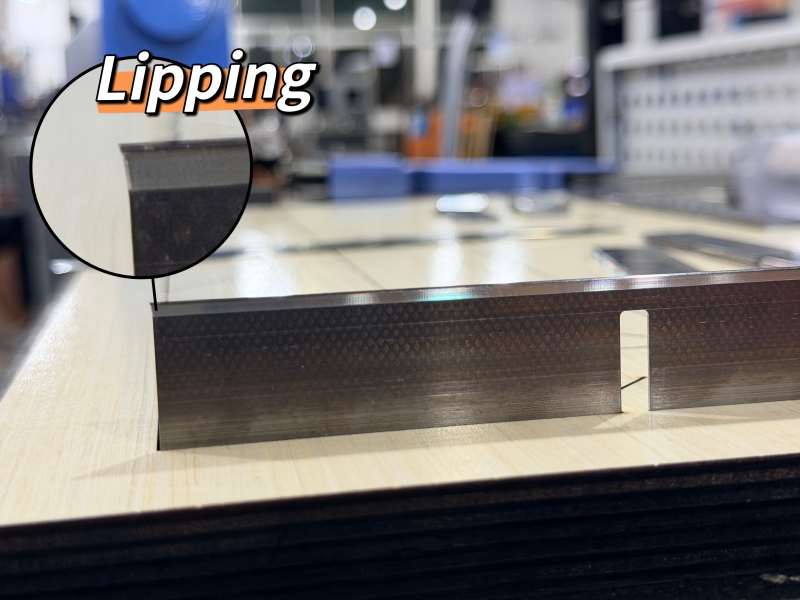
ボードがカットされ、ルールが形成されたら、ダイを組み立てます。
- 切断線に沿って切断定規をスロットに挿入します。
- 折り線に沿って折り目ルールを挿入します。
- すべてのルールが正しい高さに設置され、スロットにしっかりと収まっていることを確認します。
- すべてのルールが水平であることを確認してください。ルールが高すぎると、深くなりすぎます。位置が低すぎると、紙が完全に外れてしまいます。
このステップは、「ルール挿入」または「ダイ アセンブリ」と呼ばれることがよくあります。細かい作業ですが、それを正しく行うかどうかが、きれいにカットされるか、乱雑にカットされるかの違いを意味します。
ルールが決まったらゴムが必要です。ゴムストリップは定規の周囲、刃先よりわずかに高い位置に配置されます。彼らの仕事は単純です。金型が紙を押し下げて切断すると、ゴムが紙を金型から押し戻して紙がくっつかないようにします。
- すべてのルールの周囲にゴム ストリップを均等に配置します。
- ゴムが定規の端より高い位置にあることを確認してください。
- ゴムが切断部分や折り目部分をふさがないことを確認してください。
- 紙をダイに押し付けて持ち上げて、排出をテストします。
金型が生産に入る前に、テストする必要があります。
・実際の紙袋素材でテストカットを行います。
- 切断品質を確認します: 切断はきれいですか?用紙は完全にカットされていますか?
- 折り目の品質を確認します。紙は折り目に沿ってきれいに折り畳まれていますか?ひび割れや破れがある場合は、折り目ルールの調整が必要であることを意味します。
- 排出を確認します。紙は金型からスムーズに排出されますか?
- 必要に応じてルールやラバーを調整します。
- すべてが正しく行われたら、ダイを洗浄し、袋のタイプとサイズのラベルを貼り、適切に保管します。
紙袋の金型製作では、主な設備ステップとして、ダイボードの切断、スチール定規の曲げ、折り目定規の準備が行われます。 Adewo は、これらの段階をカバーする 3 つのマシンを提供しています。それぞれを個別に使用することも、小規模な生産ラインの一部として使用することもできます。
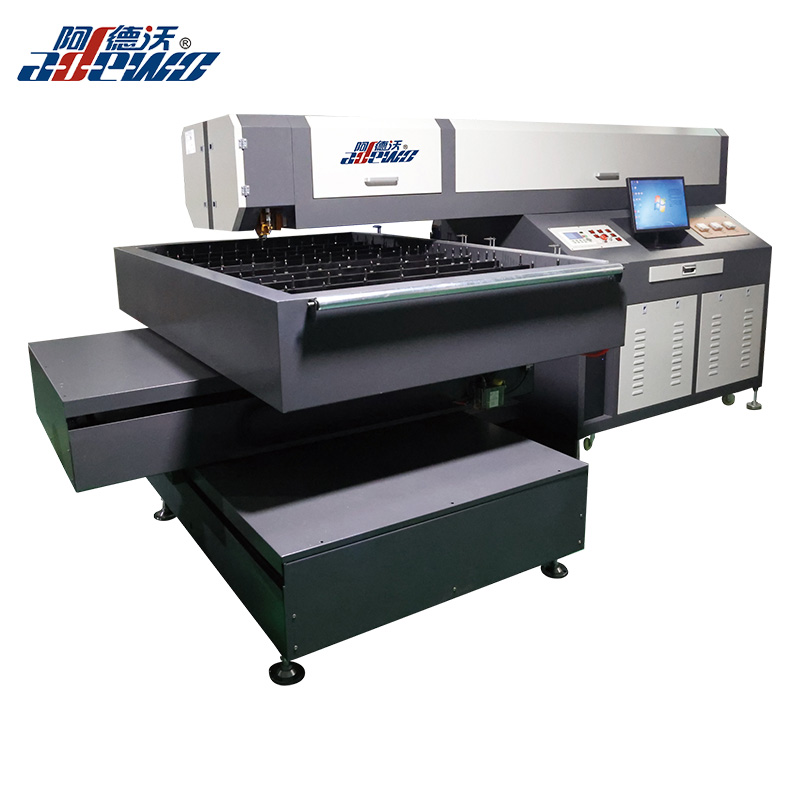
ダイの設計が完了したら、最初の製造ステップはダイボードの切断です。 ADW-LC600は、この作業のために設計されたレーザー切断機です。
固定レーザーヘッドと移動テーブルを採用し、安定した切断を実現します。輸入研磨ボールねじ駆動により耐久性と高精度を実現し、クロス構造により長期の稼働をサポートします。自動フォロー切断システムにより、異なる厚さのボードを 1 回のパスで切断でき、ミラーとレンズの交換と清掃が簡単です。合板6mm~22mm、塩ビ板、アクリル、スチール3mm以下に対応します。
| アイテム | 仕様 |
|---|---|
| 作業エリア | 1200 × 1800 mm (カスタマイズ可能) |
| レーザー経路 | レーザーヘッドは固定、テーブルは移動 |
| ドライブの種類 | 輸入された接地されたボールねじ |
| 材料の切断 | 6 ~ 22 mm 合板、PVC、アクリル、スチール <3 mm |
| ファイル形式 | AI、DST、PLT、BMP、DXF |
| 電源 | 単相220V、50/60Hz、10A |
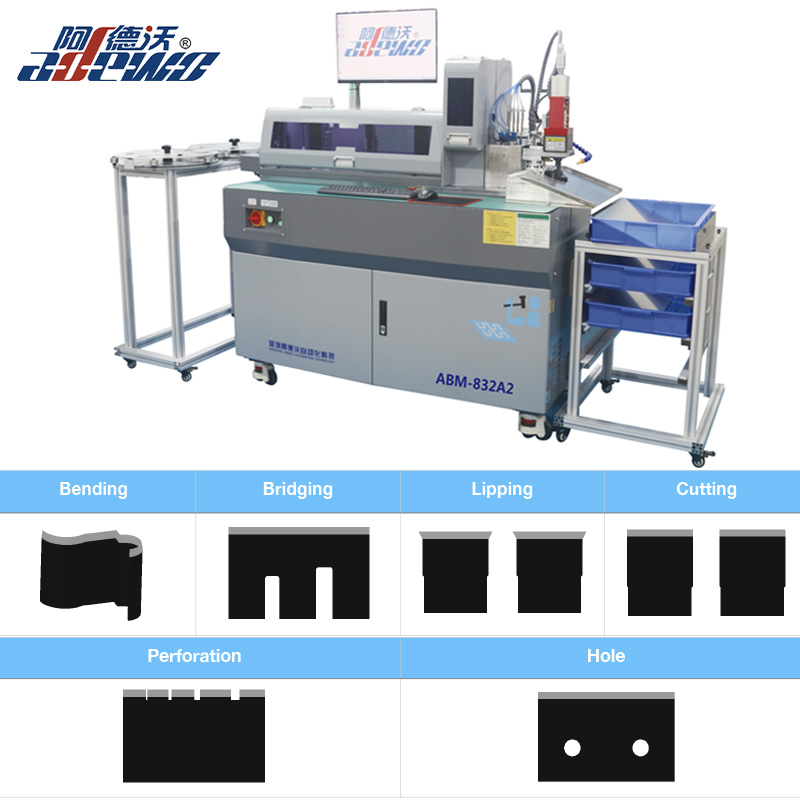
ダイボードを切断したら、紙袋の形状に合わせてスチール定規を曲げて切断する必要があります。 ABM-832A2 はこのステップを自動化します。
曲げと切断を 1 回の操作で行うため、プロセスがより安全かつ効率的になります。マルチパンチツールにはリッピング、モールドカット、ブリッジ、穴あけ、ミシン目などの選択肢があり、各ツールは独立しているため交換が簡単です。ネジガイド送りを備えたダブルクランプにより連続操作が可能になり、スマートなソフトウェアは複数の言語オプションで簡単に使用できます。罫線の太さは0.45mm~1.05mm、罫線の高さは8mm~32mmに対応しています。
| アイテム | 仕様 |
|---|---|
| 罫線の太さ | 0.45、0.53、0.71、1.05mm |
| ルールの高さ | 8~32mm |
| 基本機能 | ベンディング、リッピング、モールドカット、ブリッジ、フラットカット |
| オプション機能 | ミシン目、穴 |
| ファイル形式 | DXF、DWG |
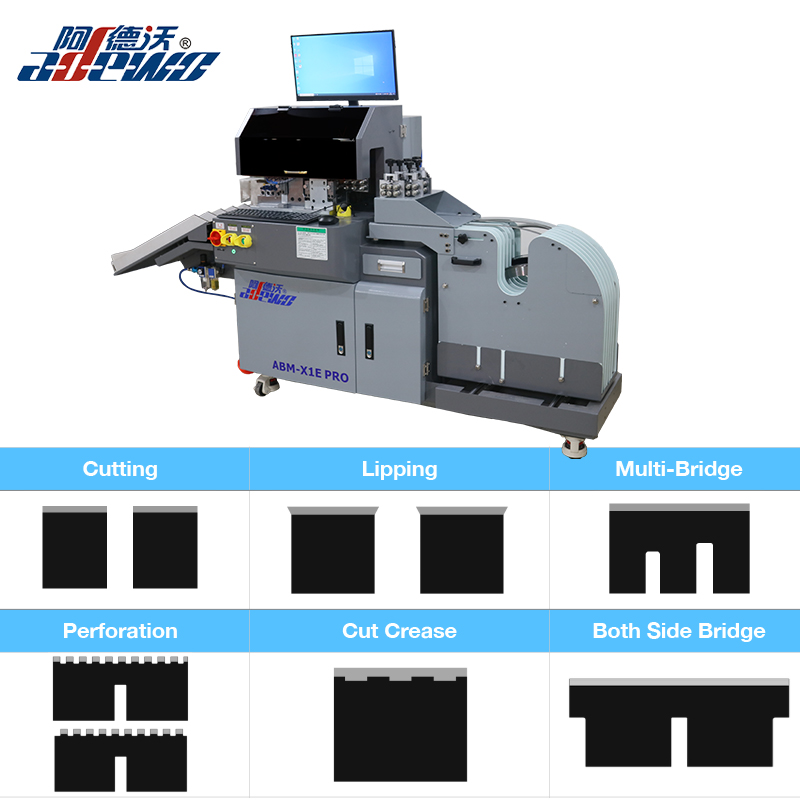
紙袋にきれいな折り目を付けるには、折り目ルールが重要です。 ABM-X1E PRO は、折り目ルールと関連機能を正確に準備するのに役立ちます。
ソフトウェアはさまざまな長さを自動的に識別するため、手動で並べ替える必要はありません。ツールは、ストリッピング ルールや 4pt/8pt レーザー折り目などのオプションを含めてカスタマイズ可能です。各ツールは独立していて交換が簡単で、サーボモーターが自動ブリッジと自動切断を処理します。ミシン目の幅やカットの折り目などをソフトウェアで設定できます。マルチルールカセットにはスチールルールのコイルを最大 7 つ収納できるため、交換が簡単かつ安全です。このマシンは英語と中国語のソフトウェアもサポートしており、設置面積が小さいです。
| アイテム | 仕様 |
|---|---|
| 罫線の太さ | 0.71、1.05、1.42mm |
| 3つのツールの機能 | ブリッジ、カッティング、リッピング、両側ブリッジ |
| 4つのツールの機能 | ブリッジ、カット、リップ、両面ブリッジ、ミシン目 |
| オプション機能 | カット折り目、コーナーカット、4pt/8pt折り目罫、剥がし罫線 |
| ファイル形式 | DXF、DWG |
- 納期を短縮したい、紙袋の金型を定期的に生産している金型店。
- 厳しい納期スケジュールに応えるために、より迅速な金型生産を必要とするパッケージ会社。
- ジョブ間でのより良い一貫性と再現性を求めている製造業者。
- 人件費を比例的に増加させることなく、紙袋の金型の生産を拡大することを計画している企業。
紙袋の型の作成は多段階のプロセスであり、CAD 設計やレーザー切断から定規の曲げ、挿入、ゴム引き、テストに至るまで、あらゆる段階で精度が要求されます。これらの手順のいずれかが間違っていると、金型がきれいに切れなかったり、適切に折り目が付けられなかったり、長持ちしなかったりすることになります。
幸いなことに、このプロセスの多くは自動化できるということです。紙袋の金型を製造していて、速度、精度、一貫性を向上させたい場合は、これらの機械を検討する価値があります。生産ニーズに合わせたデモ、マシン仕様、またはテクニカル サポートについては、Adewo にお問い合わせください。
Copyright © 2022 Adewo Automation Equipment Co.,ltd.無断転載を禁じます。
Links Sitemap RSS XML プライバシーポリシー